专注塑料挤出生产线研发定制厂商
153 8081 1167
153 8081 1167
华东地区某再生资源企业,主营 PET 瓶片回收清洗与再生造粒,产品供给化纤、片材及注塑等下游客户。随着再生 PET(rPET)在洁净度与批次稳定性上的要求逐步提升,企业原有产线在瓶片含水、杂质分散与产能方面难以匹配订单需求,产线升级被提上日程。
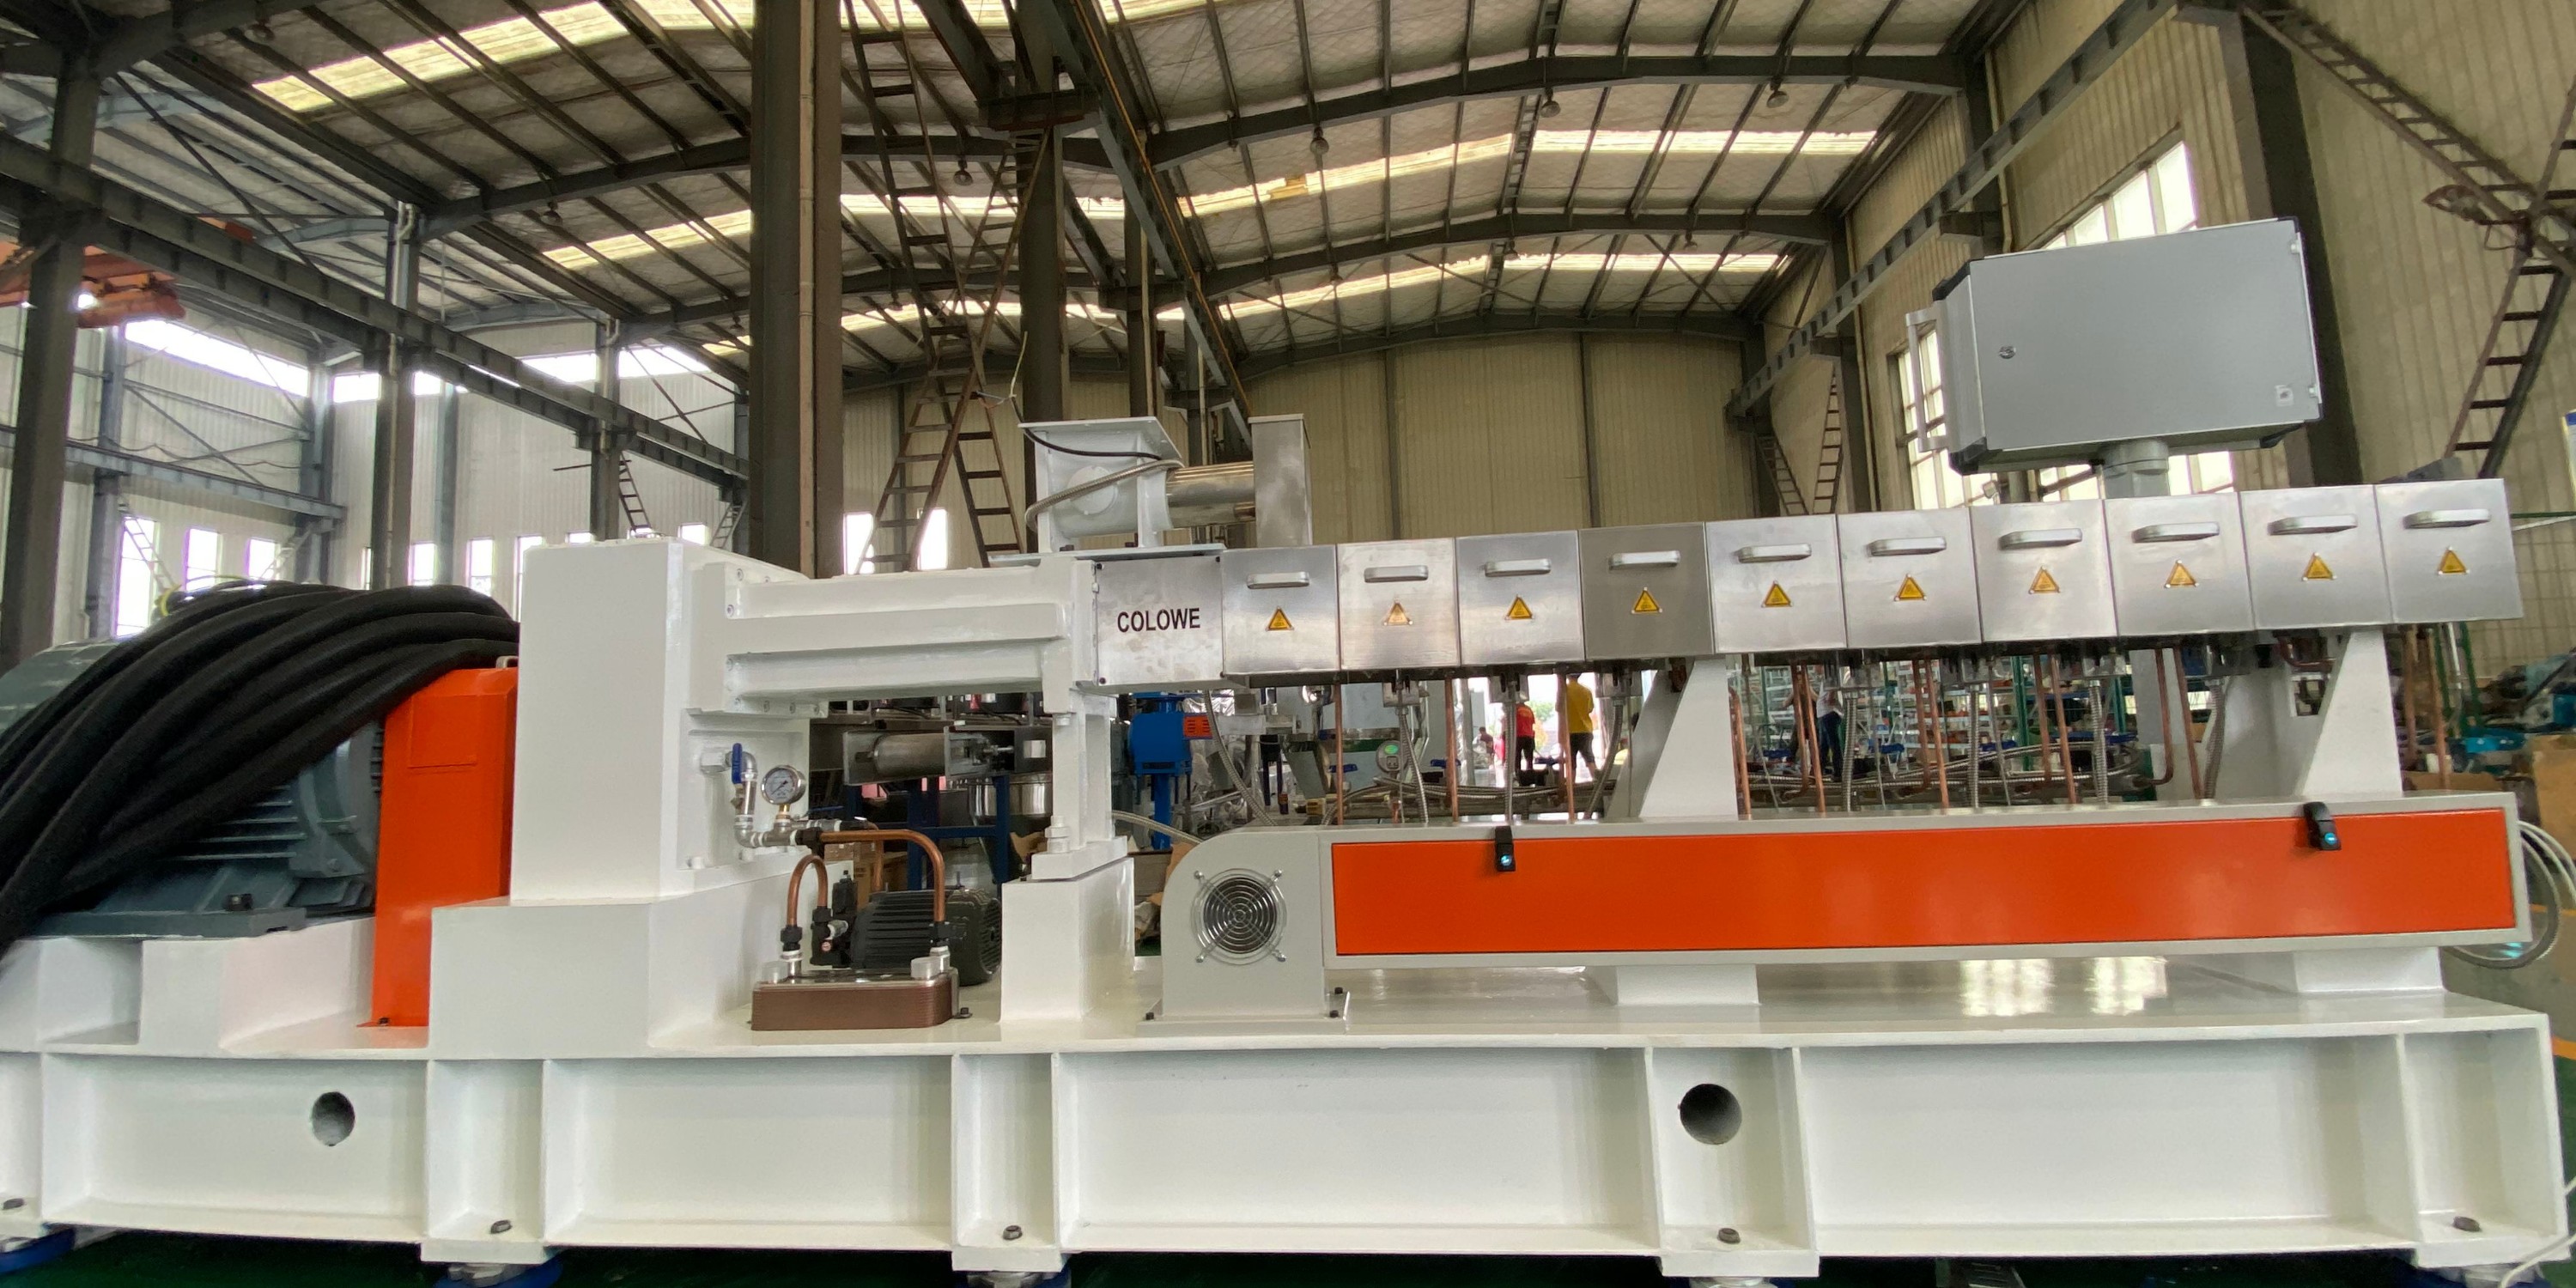
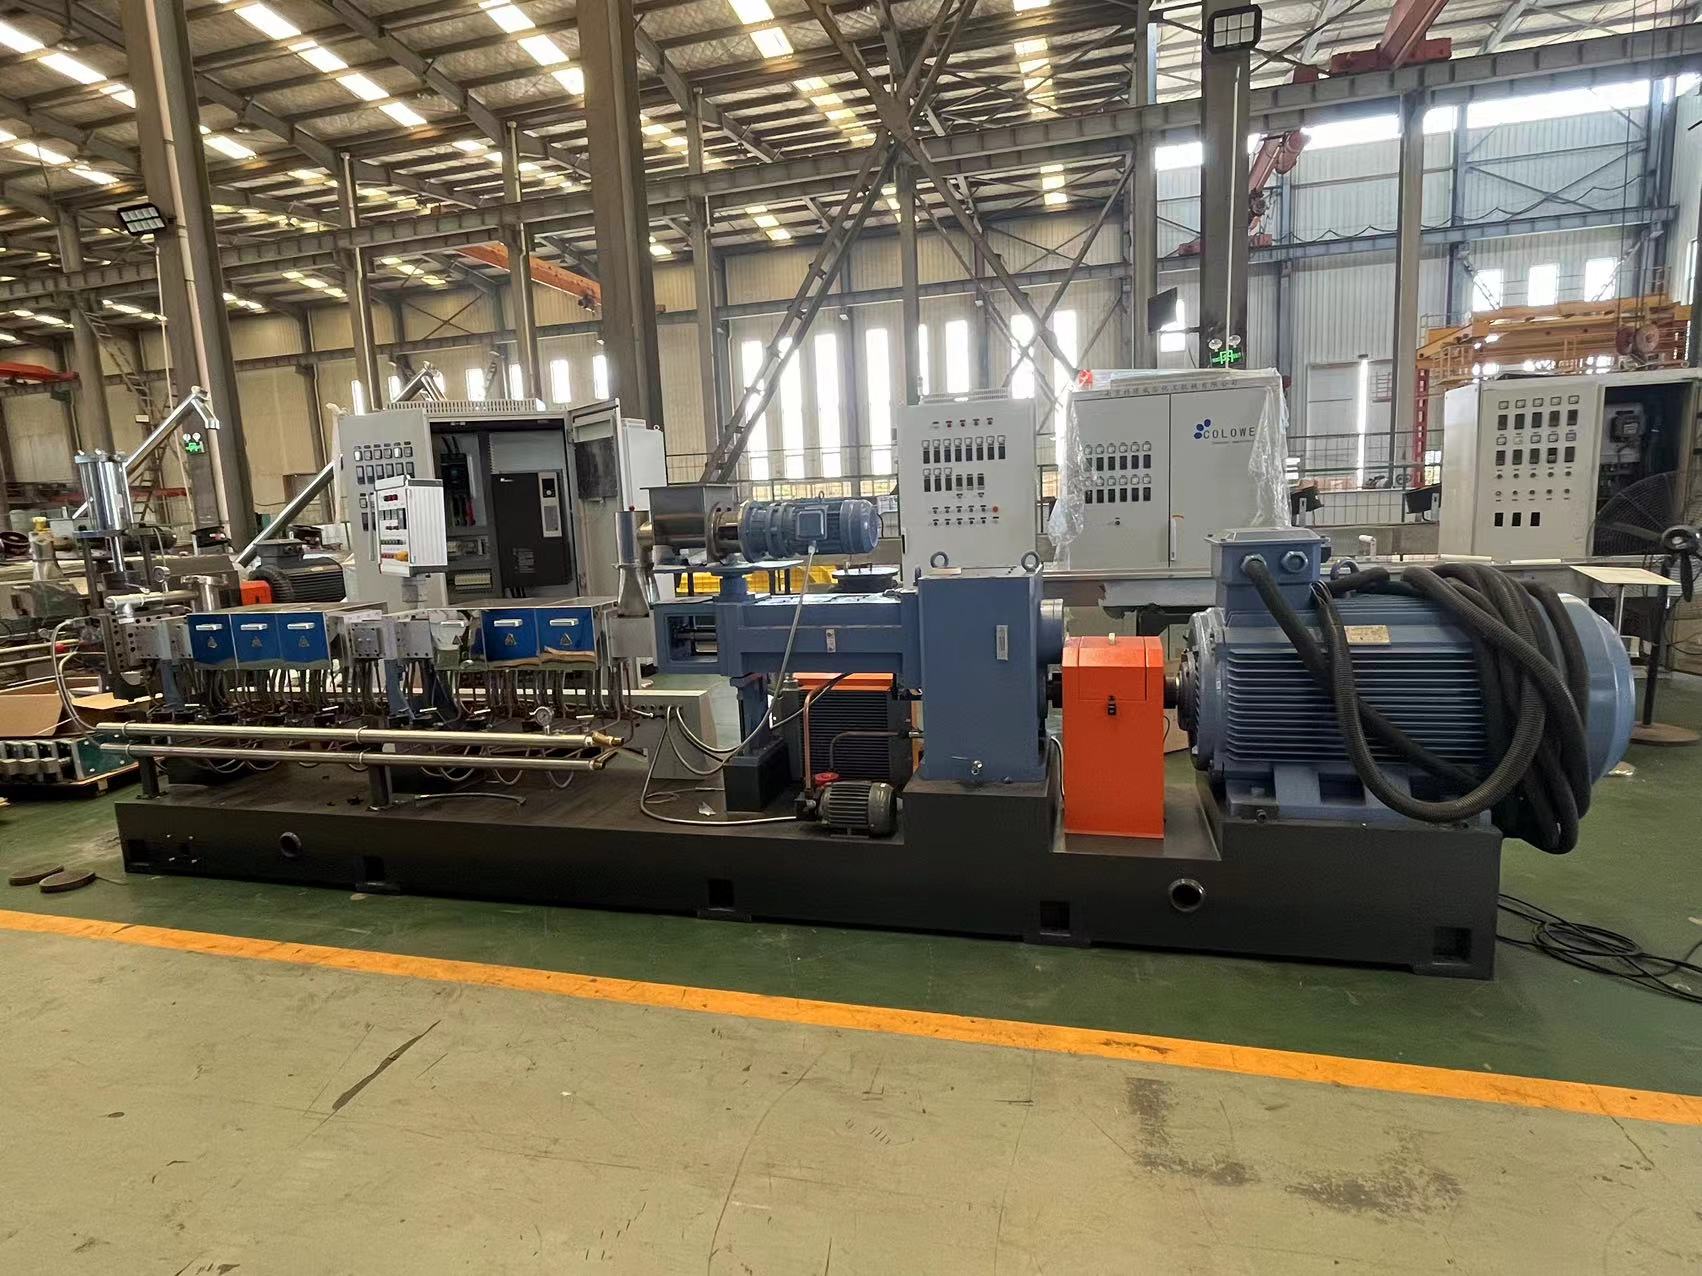
针对 PET 瓶片特性,我司为其配置 75 型同向平行螺杆挤出造粒生产线,主电机功率 132 kW,配套水流切粒系统,核心配置如下:
该案例表明,针对 PET 瓶片回收料,合理的螺杆构型、充分脱挥与水流切粒配套,可在中等规格(75 型 / 132 kW)设备上实现 500–600 kg/h 的稳定产出,兼顾品质与成本,为再生 PET 企业的产线升级提供了可参考的落地路径。
咨询热线
153 8081 1167



服务热线:153 8081 1167/17721513860
联系邮箱:1432737818@qq.com
公司地址:江苏省南京市溧水区徐母塘路303号
微信客服二维码
手机二维码
网站制作:牛商股份(股票代码:830770)百度统计
南京科隆威尔化工机械有限公司©版权所有 备案号:苏ICP备2020070651号 苏公网安备 32011502011376号